Thuis / Bloggen / Industrie Nieuws / Extrusies van aluminium rails: gids voor legering, tolerantie en profielselectie
Industrie Nieuws


Een lopende band-integrator heeft ooit 600 meter T-slotspoor uit de 40-serie afgewezen omdat de sleufopening was verschoven naar 8,35 mm tegen een nominale waarde van 8,20 mm. De beugels gleden nog steeds langs het profiel, de anti-spelingsnokken zaten niet vast en zes stations moesten ter plaatse worden herwerkt voordat de lijn kon worden afgetekend.
Spoorextrusies falen zelden op sterkte. Ze falen op het gebied van gleufgeometrie, rechtheid en temperconsistentie. Als je deze drie goed hebt, zal een profiel langer meegaan dan de machine waaraan het is vastgeschroefd. Begrijp ze verkeerd en geen enkele legeringsupgrade zal het project redden.
Geef het sleufsysteem en de tolerantieklasse op voordat u een legering een naam geeft, en zet vervolgens de rechtheid per meter en de anodisatiedikte vast in de inkooporder. Deze vier cijfers bepalen de pasvorm, de levensduur en de herbewerkingskosten. Al het andere in de specificatie is secundair.
Een spoorextrusie is een hol of halfhol profiel waarvan de voornaamste taak is iets langs een lineair pad te geleiden, te dragen of vast te klemmen. De familie is breder dan de T-gleuf die de meeste ingenieurs zich voorstellen: raam- en schuifdeurrails, gordijnrails, geleiderails voor transportbanden, stoelrails voor railvervoer, imperiaalkanalen en batterijdragers vallen allemaal in dezelfde categorie.
De standaardkeuze. Het extrudeert snel, anodiseert gelijkmatig en machinaal schoon, en is geschikt voor de meeste kozijnen, meubels en architectonisch spoorwerk.
Merkbaar sterker met goede extrusiekwaliteit. De gebruikelijke keuze voor spoorvervoer, lange niet-ondersteunde overspanningen en structurele sporen voor auto's.
Opnieuw hogere sterkte, maar complexe sleufgeometrie is moeilijker te vullen en anodiseren kan er fragmentarisch uitzien. Reserveer het voor machinaal bewerkte rijtuigen in plaats van lange sporen.
Een leverancier die eigenaar is van zijn matrijzenfabriek, zijn persen en zijn anodiseertanks, kan een sleufafmeting aanpassen zonder tussenkomst van een derde partij, wat van belang is als een prototype twee keer opnieuw wordt gesneden voordat het wordt goedgekeurd. Ons plantenprofiel legt uit hoe die fasen onder één dak met elkaar verbonden zijn.
De onderstaande cijfers zijn typisch voor commerciële extrusie. Bevestig voor elke hitte de werkelijke waarden op het molencertificaat voordat u een tekening vrijgeeft, omdat tempervensters tussen persen en profielvormen bewegen.
Op een gesneden, geanodiseerde, pasklare railextrusie kost het metaal zelf bijna de helft van de factuur. Dat ene feit is de drijvende kracht achter de meeste aankoopbeslissingen die de moeite waard zijn.
Er volgen twee gevolgen. Een verandering van één procent in de prijs van de blokken weegt zwaarder dan een verandering van vijf procent in de anodiseerlijn, dus onderhandel over het metaal en de schrootvergoeding voordat u op jacht gaat naar kortingen op coatings. En een tolerantiefout is het duurste onderdeel van allemaal: een afgewezen partij heeft al metaal, coating en vracht verbruikt, en het herwerken ervan voegt doorgaans acht tot vijftien procent toe aan de effectieve eenheidskosten.
In een gemengd industrieel orderboek is de vraag naar spoorprofielen ongeveer als volgt verdeeld.
Industriële automatisering is het grootste blok en gedraagt zich anders dan de rest. Kopers bestellen maandelijks opnieuw vanaf dezelfde tekening, dus herhaalbaarheid van het slot en de coating is veel belangrijker dan de laagste prijs bij de eerste bestelling.
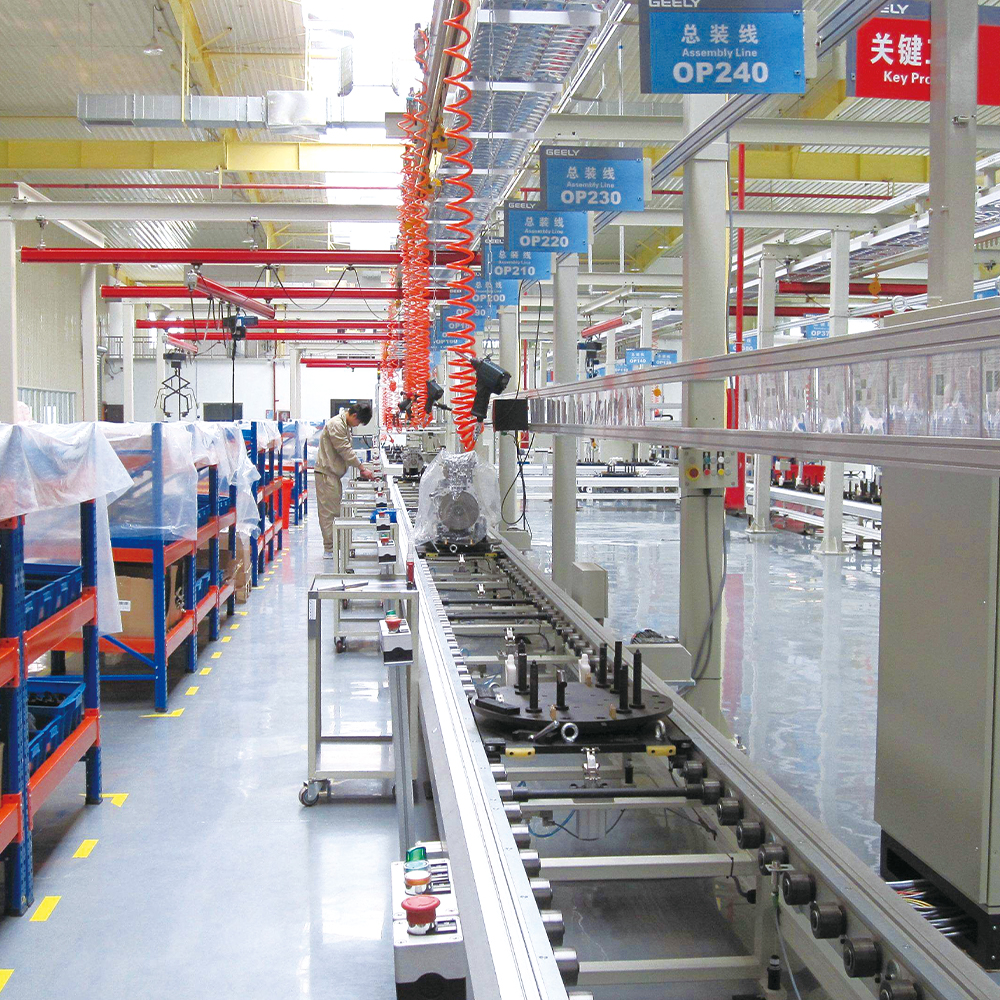 Industriële assemblagelijn aluminium profielen Industriële assemblagelijn aluminium profielen are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Bekijk Product →
Het spoorvervoer bevindt zich aan de andere kant. De volumes zijn laag, de kwalificatie is lang en een goedgekeurd profiel voor een programma blijft meestal jarenlang ongewijzigd.
 Aluminium raildoorvoerprofielen Hogesnelheidstreingeleiderail, deurmotorbalkprofiel, roosterprofiel, afgeschermd poortpaneel, bagagerek etc. Aluminium raildoorvoerprofielen zijn ontworpen om opnieuw te definiëren... Bekijk Product →
Bouw- en energietoepassingen zitten daar tussenin. Raam- en schuifdeurrails concurreren op prijs en afwerking, terwijl fotovoltaïsche montage- en batterijpakketprofielen worden beoordeeld op maatvastheid en corrosieprestaties over een levensduur gemeten in tientallen jaren.
Begin met de zwaarste belasting en de vrijdragende lengte. Een wagen van 3 kg over 1,5 m en een wagen van 40 kg over 4 m zullen niet hetzelfde profiel gebruiken, wat de catalogus ook aangeeft.
20-serie voor lichte frames en behuizingen, 40-serie voor machineafschermingen en werkstations, 45-serie of een speciaal railprofiel voor wagens die dagelijks onder belasting bewegen.
Pas nu, zodra de geometrie vaststaat. Grote overspanningen en dynamische belastingen rechtvaardigen 6005A-T6; framing en architecturale tracks worden goed bediend door 6063-T5.
Algemene commerciële toleranties zijn geschikt voor inlijsten. Geleide wagens en railtransitprofielen hebben een strakkere gleufcontrole en een rechtheid van 0,5 mm per meter nodig, gemeten over de volledige lengte in plaats van op een monster.
Anodiseren at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Freeslengtes, op maat gesneden, machinaal bewerkt of geassembleerd. Profielen die rechtstreeks in een bewerkingscel terechtkomen, besparen handling, maar alleen als de tekening het referentiepunt en de bewerkingsovermaat al bevat.
Spoorprofielen die rechtstreeks de bewerking ingaan, hebben het referentiepunt, het klemvlak en de overeengekomen overmaat nodig voordat de matrijs wordt gesneden. Hetzelfde principe wordt uiteengezet in onze nota over industriële aluminiumprofielen in CNC-bewerking .
Een speciale spoordobbelsteen kost doorgaans tussen de 1.500 en 4.000 dollar, afhankelijk van de grootte en complexiteit, en wordt meestal afgeschreven over de eerste bestelling in plaats van opnieuw in rekening te worden gebracht bij herhalingen.
De rekenkunde is eenvoudig. Als een op maat gemaakt spoor twee standaardprofielen plus een machinaal bewerkte afstandshouder vervangt, wordt de matrijs vaak al door de besparing in montagetijd binnen drie tot vijf ton productie terugverdiend. Beneden dat volume zijn standaardprofielen met bewerking normaal gesproken goedkoper; daarboven geeft een speciale dobbelsteen je controle over de gleuf, de muur en de afwerking in één deel.
 Leveranciers van maatwerk voor aluminium extrusiematrijzen Op maat gemaakte aluminium extrusiematrijzen bieden ongeëvenaarde precisie, waardoor fabrikanten complexe geometrieën met nauwe toleranties kunnen realiseren. In tegenstelling tot standaard mallen, die m... Bekijk Product →
Documentatie is waar veel projecten stilletjes mislukken. Een leverancier die een hittenummer kan herleiden naar de pers en de anodisatiebatch, zal een dispuut binnen enkele dagen in plaats van weken beslechten, en die traceerbaarheid is meer waard dan een klein prijsverschil op de bestelling.
Zet vier cijfers op de tekening: de gleufopening, de wanddikte, de rechtheidsgrens en de laagdikte. Al het overige in de specificatie kunt u bespreken met uw leverancier. Die vier beslissen of de baan werkt als deze ter plaatse arriveert.

Auteursrecht © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Alle rechten voorbehouden.
 Fabrikanten van aluminium extrusie
Leveranciers van aluminium profielen


