Thuis / Bloggen / Industrie Nieuws / Aluminiumextrusie-industrieën: processen, toepassingen en hoe u een leverancier kiest
Industrie Nieuws


In de aluminiumextrusie-industrie gaat het niet langer alleen om het duwen van heet metaal door een matrijs. De meest betrouwbare toeleveringsketens hebben één kenmerk gemeen: één enkele partner die het matrijsontwerp, de extrusie, de warmtebehandeling, de oppervlakteafwerking en de eindbewerking controleert. Voor een koper vermindert dit de tolerantiestapeling en verkort de kwalificatietijd. De praktische conclusie is simpel: evalueer bij het vergelijken van leveranciers de hele productielus, en niet alleen het formaat van de extrusiepers.
Belangrijkste conclusie: Hecht minstens evenveel gewicht aan de capaciteiten van de downstream als aan het perstonnage. Het in eigen huis maken van matrijzen, verouderde ovens en CNC-bewerking zijn vaak de factoren die een geëxtrudeerd profiel tot een productieklaar onderdeel maken.
In de kern is aluminiumextrusie een warm vormproces. Een voorverwarmde knuppel wordt onder hoge druk door een matrijs geduwd, waardoor een continu profiel met een vaste doorsnede ontstaat. Het industriële concurrentievermogen hangt echter af van wat er rond die stap gebeurt. Een leverancier die de volledige thermische cyclus niet kan beheersen, zal moeite hebben om consistente maatnauwkeurigheid en mechanische eigenschappen te leveren.
Elke fase is een potentiële bron van variatie. De matrijstemperatuur verandert bijvoorbeeld de kwaliteit van het oppervlak, de afschriksnelheid beïnvloedt de hardheid en de verouderingstijd bepaalt het verschil tussen een zacht T5-profiel en een harder T6-profiel. Veel ingenieurs selecteren de legering op papier, maar ontdekken later dat de procesbeheersing van de leverancier een grotere invloed heeft op het werkelijke gedrag van de componenten.
Voor frames die worden gebruikt in assemblagelijnen en materiaalbehandelingssystemen hebben ingenieurs zelden exotische legeringen nodig. Ze hebben rechte, dimensionaal consistente secties nodig. Dat is de reden waarom veel specificeerders standaardiseren industriële aluminium extrusieprofielen geproduceerd met nauwe toleranties en verkrijgbaar in een reeks standaardmaten.
 Leveranciers van industriële aluminium extrusieprofielen, aangepaste fabriek Als leveranciers van industriële aluminium extrusieprofielen en industriële aluminium extrusieprofielenfabriek in China, biedt Jianbang op maat gemaakte... Bekijk Product →
Datasheets vermelden sterkte en rek, maar laten niet zien hoe een legering zich gedraagt tijdens lassen, anodiseren of buigen. In de onderstaande tabel worden de gebruikelijke extrusielegeringen vergeleken die in de aluminiumextrusie-industrieën worden gebruikt, met typische vloeigrensbereiken.
In de praktijk is een legering met een hogere sterkte niet altijd de beste keuze. Als het profiel gebogen of geanodiseerd moet worden, kan een gematigde legering zoals 6063 een beter oppervlak en lagere totale kosten opleveren.
In de aluminiumextrusie-industrieën is de vraag geconcentreerd in de bouw- en constructiesector, de automobielsector en de nieuwe energiesector. De bouwsector blijft het grootste segment omdat vliesgevels, raamkozijnen en constructiedelen afhankelijk zijn van geëxtrudeerd aluminium. Automotive en nieuwe energie zijn de snelst groeiende gebieden geworden nu fabrikanten overstappen op lichtgewicht constructies.
Energieopslag is een bijzonder interessante toepassing omdat frames voor batterijpakketten dunne wanden, hoge stijfheid en nauwe montagetoleranties combineren. Veel fabrikanten vertrouwen er nu op aluminium profielen voor energieopslagbatterijpakketten om zowel structurele als thermische doelstellingen te halen.
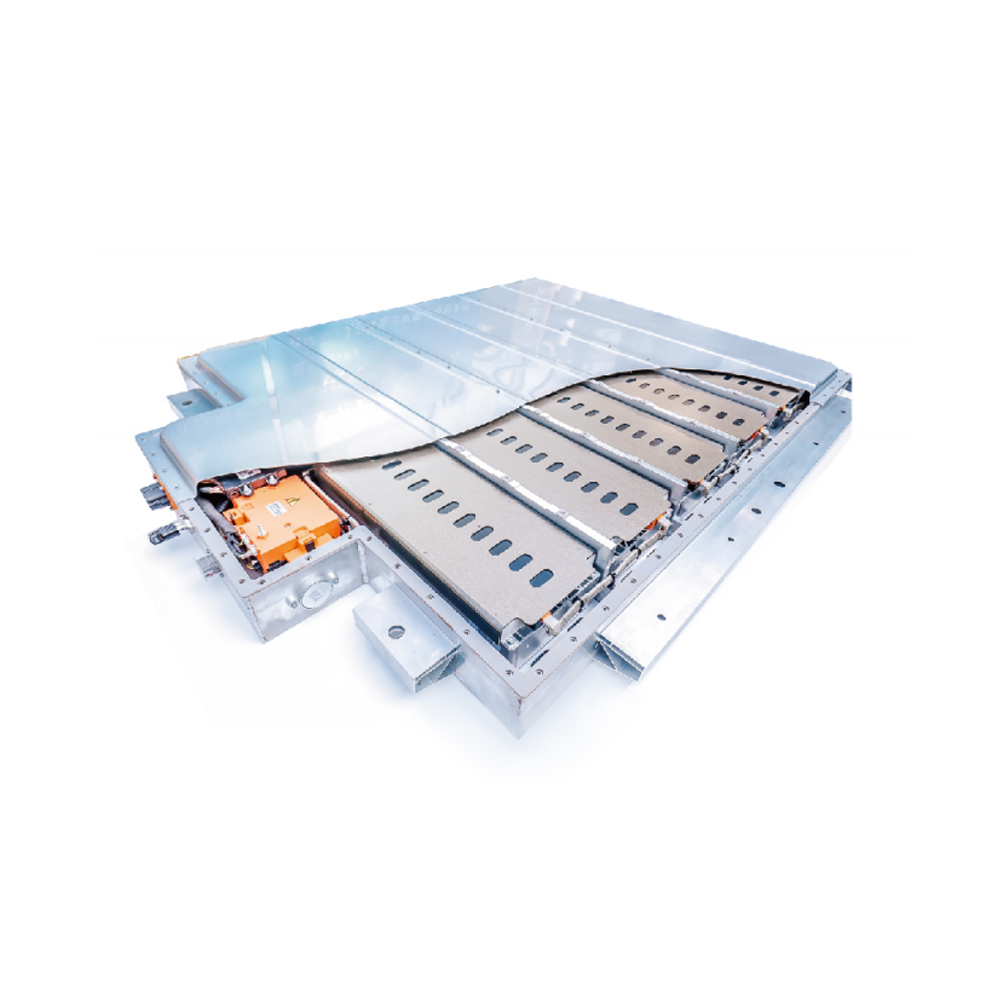 Aluminium extrusie voor fabrikanten van energieopslagbatterijen, fabriek - Jia Jianbang is aluminium extrusie voor fabrikanten van energieopslagbatterijen en fabriek in China, aangepaste aluminium extrusie voor energie... Bekijk Product →
Voor een breder beeld van de automobielverschuiving, zie hoe aluminiumextrusie wordt toegepast in auto's en nieuwe energievoertuigen .
Een gestructureerd inkoopproces voorkomt dure verrassingen. De volgende workflow werkt voor de meeste aluminium extrusieprogramma's, van eenvoudige architecturale secties tot complexe auto-onderdelen.
Bepaal of het profiel structurele belastingen kan dragen, blootgesteld kan worden aan de buitenlucht of regelmatig moet worden schoongemaakt. Dit vernauwt de legering en het humeur.
Gebruik de bovenstaande gegevenstabel. Specificeer geen legering met een hogere sterkte dan nodig als de belangrijkste vereiste oppervlaktekwaliteit of lasbaarheid is.
Betrek de matrijzenmaker er vroeg bij. Uniformiteit van de wanddikte en de positie van de matrijslijnen veranderen de haalbare toleranties en de uiteindelijke kosten.
Inspecteer de rechtheid, draaiing, oppervlakteafwerking en hardheid voordat u goedkeuring geeft. EEN verticaal geïntegreerde aluminium extrusieleverancier kan snel itereren omdat ontwerp, matrijs, extrusie en testen onder één dak plaatsvinden.
Coördineer anodiseren, poedercoaten, snijden en CNC met het extrusieschema. Vraag bij geboorde, gefreesde of getapte onderdelen na of hetzelfde systeem kan draaien CNC-bewerking van auto-onderdelen .
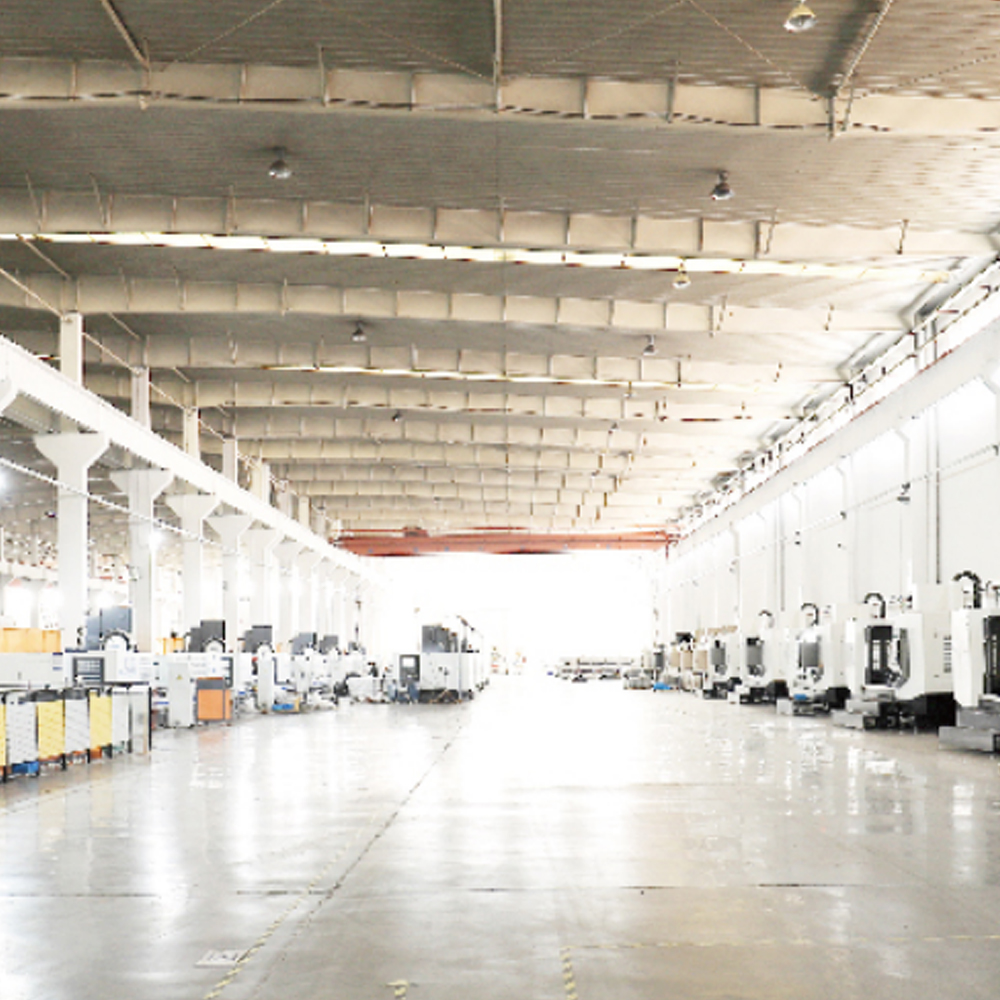 Auto-onderdelen CNC-bewerkingsfabrikanten, fabriek - Jiangyin Jianbang Alumin Jianbang is een CNC-bewerkingsfabrikant voor auto-onderdelen en een fabriek in China, CNC-bewerking op maat voor auto-onderdelen online, Automotive P ... Bekijk Product →
Stem verpakkingen, voorraadprogramma's en traceerbaarheid van materialen op elkaar af voordat de productie wordt opgevoerd.
Aluminium profielen worden vaak pas onderhouden als een coating begint te vervagen of een raamkozijn gaat lekken. Bij buitentoepassingen kunnen dagelijkse vervuiling en zoutafzettingen de levensduur van een geanodiseerd of gepoedercoat oppervlak verkorten. Het meest effectieve onderhoudsprogramma is eenvoudig: regelmatig reinigen met een mild reinigingsmiddel en water, schuursponsjes vermijden en pakkingen en afvoergaten in vliesgevelsecties inspecteren.
Voor industriële en structurele projecten is compliance net zo belangrijk als onderhoud. Referentienormen zoals EN 755 of ASTM B221 definiëren maattoleranties en mechanische eigenschappen voor geëxtrudeerd aluminium. Automotive-klanten hebben mogelijk IATF 16949- en PPAP-documentatie nodig. Nieuwe energie- en e-mobiliteitsprojecten vereisen vaak volledige traceerbaarheid, van de partij gegoten blokken tot de extrusiepartij. Een bekwame extrusiepartner moet materiaalcertificaten, oppervlakteafwerkingsgegevens en inspectierapporten kunnen verstrekken zonder daarvoor een speciaal verzoek te hoeven indienen.

Auteursrecht © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Alle rechten voorbehouden.
 Fabrikanten van aluminium extrusie
Leveranciers van aluminium profielen


